Что включает калибровка манометров и какие параметры проверяются?
Калибровка манометров представляет собой комплекс метрологических операций, направленных на установление фактических характеристик прибора и оценку его пригодности для дальнейшей эксплуатации. В ходе работ специалисты проверяют соответствие показаний манометра эталонным значениям давления, определяют погрешность измерений, стабильность показаний, повторяемость результатов и соответствие заявленному классу точности. Отдельно анализируется диапазон измерений, рабочая шкала, цена деления, состояние стрелочного механизма, герметичность корпуса и присоединительного элемента.
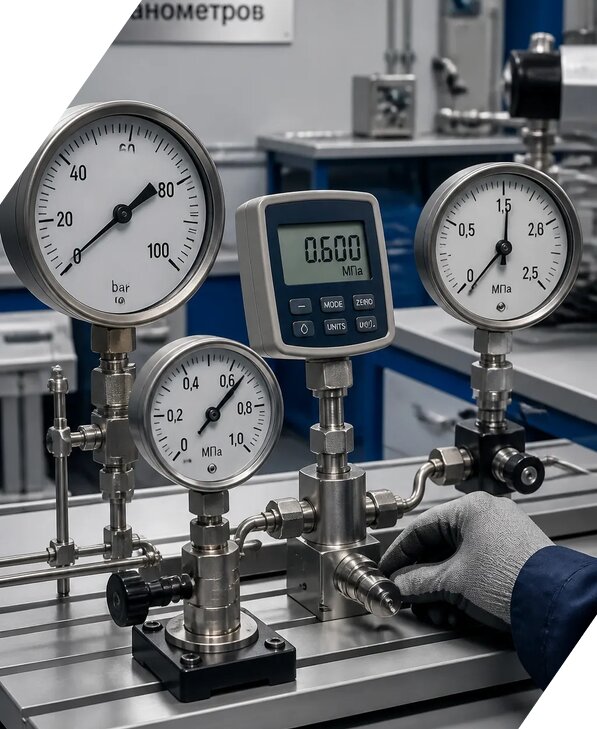
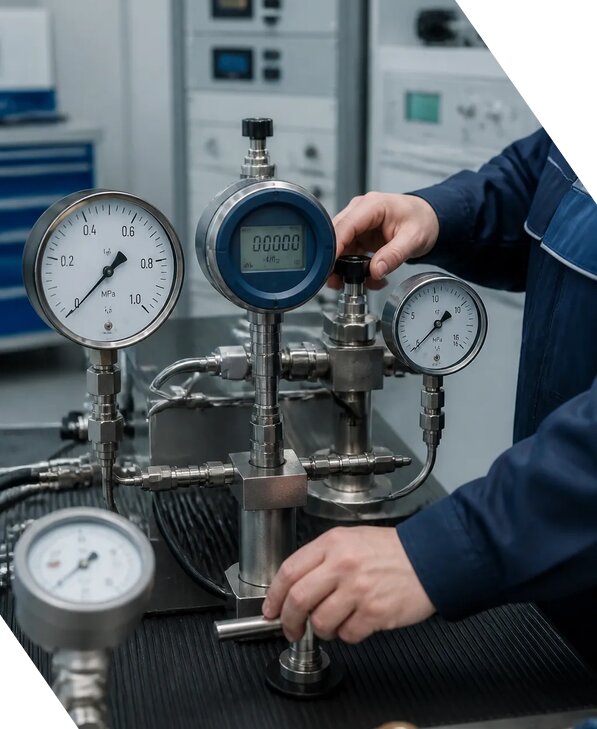
Перед началом процедуры выполняется визуальный контроль. Проверяется отсутствие трещин, деформаций, следов коррозии, повреждений стекла, шкалы и резьбы, оценивается читаемость маркировки, наличие заводского номера и обозначения единиц измерения. При необходимости проводится очистка прибора и предварительная проверка его работоспособности. Затем манометр подключается к калибровочной установке или другому испытательному оборудованию, обеспечивающему создание контрольного давления с требуемой точностью.
Измерения выполняются в нескольких точках диапазона, включая начальное, промежуточные и конечное значения. Для стрелочных приборов дополнительно оцениваются прямой и обратный ход, вариация показаний и возвращение стрелки к нулевой отметке. Полученные результаты измерений сопоставляются с допустимыми пределами, установленными нормативной документацией, паспортом изделия, техническим заданием или методикой проведения калибровки. По итогам формируется протокол результатов, где указываются фактические значения, рассчитанная погрешность, условия выполнения работ и вывод о соответствии требованиям.
Калибровка может проводиться для промышленных, лабораторных, технологических и контрольных манометров, применяемых в системах отопления, водоснабжения, газоснабжения, вентиляции, на производственных линиях и испытательных стендах. Объем работ зависит от конструкции прибора, диапазона давления, класса точности и требований к метрологической прослеживаемости. Для ответственных объектов также оценивается состояние измерительного оборудования, с помощью которого выполняется процедура, чтобы достоверность итоговых данных подтверждалась всей цепочкой контроля. В Ульяновске специалисты компании ЭкспертизаРоссия проводят работы с оформлением документов, необходимых для внутреннего лабораторного контроля и эксплуатации приборов.
Чем калибровка манометра отличается от поверки и какой документ выдается по результатам?
Калибровка и поверка манометров связаны с контролем точности измерений, однако эти процедуры имеют разное назначение и различный правовой статус. Поверка проводится в отношении средств измерений утвержденного типа и направлена на подтверждение их пригодности к применению в сфере государственного регулирования обеспечения единства измерений. Результаты поверки могут вноситься в ФГИС Аршин, а подтверждением прохождения процедуры служит свидетельство о поверке, знак поверки или иная предусмотренная форма фиксации результата. Сведения также могут быть связаны с данными, содержащимися в реестре средств измерений.
Калибровка устанавливает действительные метрологические характеристики конкретного прибора и обеспечивает метрологическую прослеживаемость полученных результатов к эталонам. Она особенно востребована на предприятиях, где манометры используются для технологического контроля, лабораторных исследований, производственных испытаний, аттестации оборудования и подтверждения стабильности процессов. По результатам калибровки оформляется калибровочный сертификат либо другой отчетный документ, предусмотренный договором, системой менеджмента качества или техническим заданием заказчика.
В документе обычно указываются следующие сведения:
1. наименование и тип манометра;
2. заводской номер, диапазон измерений и класс точности;
3. сведения о примененных эталонах и испытательном оборудовании;
4. условия окружающей среды во время выполнения работ;
5. точки, в которых проводились инструментальные измерения;
6. фактические результаты измерений и рассчитанная погрешность;
7. примененная методика проведения и нормативная документация;
8. вывод о соответствии установленным требованиям;
9. дата выполнения работ, подпись ответственного специалиста и реквизиты лаборатории.
Если прибор относится к утвержденному типу СИ и применяется в регулируемой сфере, одной калибровки может быть недостаточно: необходимость поверки определяется областью применения, требованиями законодательства и внутренними правилами предприятия. Для производственных задач калибровка позволяет понимать реальную точность манометра, своевременно выявлять отклонения и планировать ремонт или замену. В 2026 такой подход используется для повышения достоверности технологических данных, снижения риска аварийных ситуаций и подтверждения соответствия требованиям системы контроля качества.
Какие манометры можно откалибровать и что необходимо предоставить для проведения работ?
Калибровке подлежат большинство типов манометров, если их конструкция позволяет подключить прибор к эталонной установке и обеспечить безопасное создание давления. Услуга может выполняться для пружинных, мембранных, сильфонных, электроконтактных, цифровых, дифференциальных и специальных манометров, применяемых на производственных объектах, в котельных, компрессорных станциях, лабораториях, системах водоснабжения, газовом хозяйстве и на испытательных стендах. Отдельно рассматриваются приборы для измерения избыточного, вакуумметрического и избыточно-вакуумметрического давления.
Для правильного планирования процедуры важно предоставить сведения о самом приборе и условиях его эксплуатации. Специалисту необходимы наименование, модель, пределы измерений, класс точности, тип присоединения, единицы измерения, заводской номер и информация о предыдущей поверке или калибровке. Если манометр встроен в технологическую установку, заранее уточняются возможность демонтажа, остаточное давление, наличие рабочей среды и требования промышленной безопасности. Для приборов, контактировавших с агрессивными, токсичными, пожароопасными или биологически опасными веществами, требуется подтверждение безопасного состояния и проведения дегазации либо очистки.
Перед передачей манометра рекомендуется выполнить следующие действия:
1. снять прибор с оборудования с соблюдением инструкции производителя;
2. зафиксировать его исходное состояние и показания;
3. проверить наличие паспорта, маркировки и заводского номера;
4. указать требуемый диапазон рабочих давлений;
5. сообщить о нестандартной резьбе, переходниках и специальных условиях подключения;
6. передать техническое задание, если проверка должна проводиться по внутренней методике предприятия;
7. обозначить требования к форме отчетности и количеству экземпляров документов.
Если паспорт отсутствует, это не всегда препятствует выполнению работ, однако ограничивает возможность сопоставления характеристик с данными изготовителя. В такой ситуации оценка проводится по фактическим параметрам прибора, маркировке и согласованным нормативным требованиям. При обнаружении механических повреждений, заедания стрелки, нарушения герметичности или значительной погрешности заказчику предоставляется информация о выявленном дефекте. При необходимости после ремонта проводится повторная калибровка и оформляется новый документ. В Ульяновской области услуга выполняется с учетом условий эксплуатации, требований безопасности и назначения каждого конкретного манометра.
Как проводится калибровка манометра и от чего зависит точность полученных результатов?
Процедура начинается с идентификации прибора и анализа документов, определяющих требования к его характеристикам. Специалист сверяет маркировку, заводской номер, диапазон измерений, класс точности, единицы давления и сведения об изготовителе. После внешнего осмотра манометр выдерживается в условиях лаборатории, чтобы температура корпуса и внутренних элементов стабилизировалась. Это важно, поскольку температурные колебания, вибрация, влажность и другие факторы способны повлиять на результаты измерений и величину погрешности.
Далее прибор устанавливается на калибровочную систему. В качестве источника контрольного давления применяется эталонное измерительное оборудование, прошедшее необходимую аттестацию оборудования и имеющее действующий калибровочный сертификат или документы, подтверждающие его пригодность. Давление повышают ступенчато, фиксируя показания манометра в заранее определенных точках. После достижения верхнего значения выполняется обратный ход с постепенным снижением давления. Такой порядок позволяет выявить гистерезис, нестабильность, заедание механизма и отличие показаний при одинаковом давлении.
На каждом этапе фиксируются эталонное значение и показание проверяемого прибора. Затем рассчитываются абсолютная и приведенная погрешность, вариация, повторяемость и другие метрологические характеристики. При цифровых манометрах дополнительно оценивается состояние дисплея, устойчивость индикации, работа батареи и корректность переключения единиц измерения. Для электроконтактных моделей могут проверяться значения срабатывания и возврата контактов, если это предусмотрено техническим заданием.
На достоверность влияют:
1. исправность самого манометра и отсутствие скрытых механических дефектов;
2. точность и диапазон эталонной установки;
3. правильность выбора переходников и схемы подключения;
4. стабильность давления в каждой контрольной точке;
5. температура, влажность и отсутствие вибрации;
6. квалификация специалиста и соблюдение методики проведения;
7. корректность записи и обработки результатов;
8. своевременность подтверждения пригодности применяемых эталонов.
После завершения цикла данные анализируются, составляется протокол результатов и делается вывод о соответствии требованиям. Если погрешность выходит за допустимые пределы, прибор признается нуждающимся в регулировке, ремонте или замене. После устранения неисправности выполняются повторные инструментальные измерения. При обращении в аккредитованную лабораторию заказчик получает документально подтвержденную информацию о состоянии манометра и может использовать ее в рамках производственного контроля, аудита, аттестации оборудования и метрологической прослеживаемости.
Как часто нужно выполнять калибровку манометров и какие признаки указывают на необходимость внеплановой проверки?
Периодичность калибровки манометров устанавливается не одной универсальной нормой, а совокупностью факторов: назначением прибора, интенсивностью эксплуатации, требованиями технологического регламента, условиями работы, классом точности, рекомендациями производителя и внутренней системой метрологического контроля предприятия. Для ответственных измерительных каналов интервал определяют на основании оценки рисков и истории предыдущих результатов. Если манометр работает в обычных стабильных условиях, период может быть установлен планом предприятия. При высокой нагрузке, резких перепадах давления, воздействии вибрации, температуры или агрессивной среды проверка требуется чаще.
Внеплановая калибровка необходима после ремонта, регулировки, замены чувствительного элемента, механического удара, перегрузки по давлению, длительного хранения или транспортировки. Основанием также являются сомнения в правильности показаний, несоответствие результатов соседних приборов, нарушение герметичности и обнаружение повреждений корпуса. Если стрелка не возвращается на нулевую отметку, движется рывками, заедает, заметно отклоняется от показаний контрольного прибора или показывает разные значения при одинаковом давлении, эксплуатацию следует приостановить до выяснения причины.
Основные признаки необходимости проверки:
1. видимое повреждение корпуса, стекла, шкалы или резьбового соединения;
2. следы коррозии, утечки рабочей среды и запотевание внутренней части;
3. нестабильные или скачущие результаты измерений;
4. увеличение расхождения с эталонным или резервным манометром;
5. превышение допустимой погрешности по данным предыдущего контроля;
6. отсутствие актуальной записи о выполненной процедуре;
7. изменение технологического процесса или рабочего диапазона давления;
8. предстоящая проверка объекта, аудит или оформление технического заключения.
Своевременная калибровка помогает обнаружить ухудшение характеристик до того, как ошибка прибора приведет к неправильному управлению процессом. Это особенно важно в котельных, гидравлических системах, компрессорных установках, системах безопасности и на объектах, где давление влияет на прочность и надежность оборудования. Плановые данные удобно включать в график лабораторного контроля с указанием инвентарного номера, места установки, ответственного лица и даты следующей процедуры. В сентябре специалисты могут подготовить расчет стоимости работ, которая определяется количеством приборов, их конструкцией, диапазоном и необходимостью дополнительных операций. При заказе услуги под ключ скидка от 15 процентов. Для уточнения состава работ можно отправить запрос КП Юрию Михаиловичу или использовать телефон +7 931 105-63-33. Мы работаем Пн-Пт 09-18 Сб-Вс вых..